Аннотация
Закуска “Bugles” с ее характерной полой конусообразной формой и приятным хрустом — настоящее чудо пищевой инженерии. С момента появления на рынке в 1964 году благодаря компании General Mills этот «трехмерный подушечкообразный чипс» покорил потребителей по всему миру не только своим вкусом, но и уникальной формой, которая побуждает к игривому употреблению — ведь чипс можно надеть на кончики пальцев. В этой исчерпывающей статье раскрывается сложный процесс производства Bugles, сочетающий в себе принципы полимерной химии, термической обработки под высоким давлением и точного машиностроения. Мы подробно рассмотрим весь путь от сырого крахмала до готового продукта, изучив ключевые этапы: смешивание, экструзию, раскатку, формование, сушку, обжаривание и добавление ароматизаторов. Кроме того, мы рассмотрим исторический контекст технологии двухшнековой экструзии, которая сделала производство Bugles возможным, научные принципы желатинизации и раздувания крахмала, создающие характерную текстуру продукта, а также меры контроля качества, обеспечивающие стабильность характеристик миллиардов единиц продукции, выпускаемых ежегодно. Эта статья призвана дать ученым-пищевикам, инженерам-технологам и любознательным потребителям подробное представление о том, что на самом деле входит в состав этого культового снека.
1. Введение: Закуска, бросившая вызов гравитации и общепринятым нормам
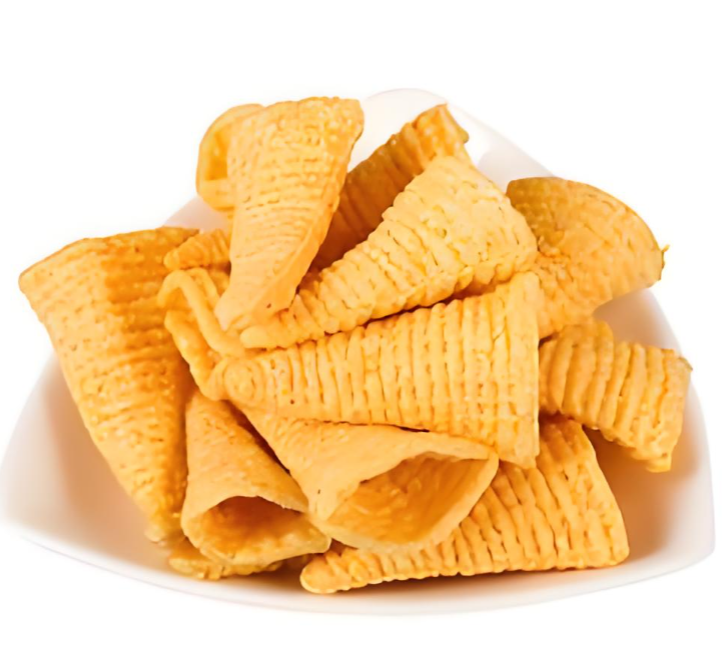
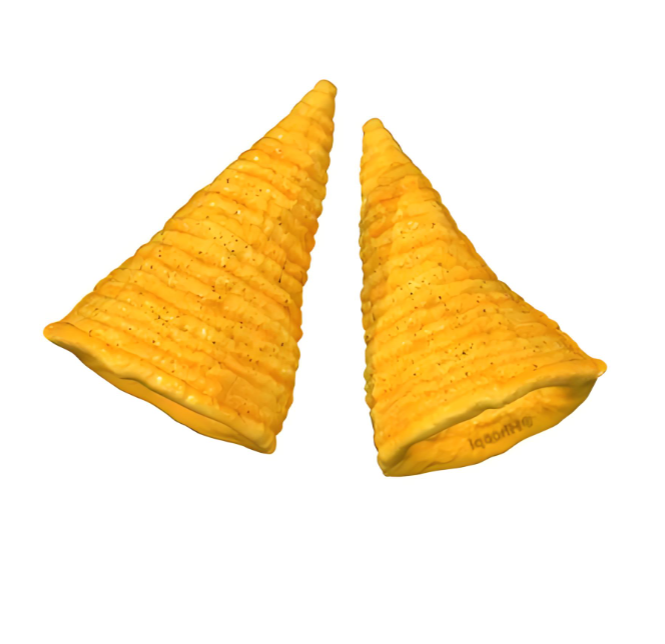
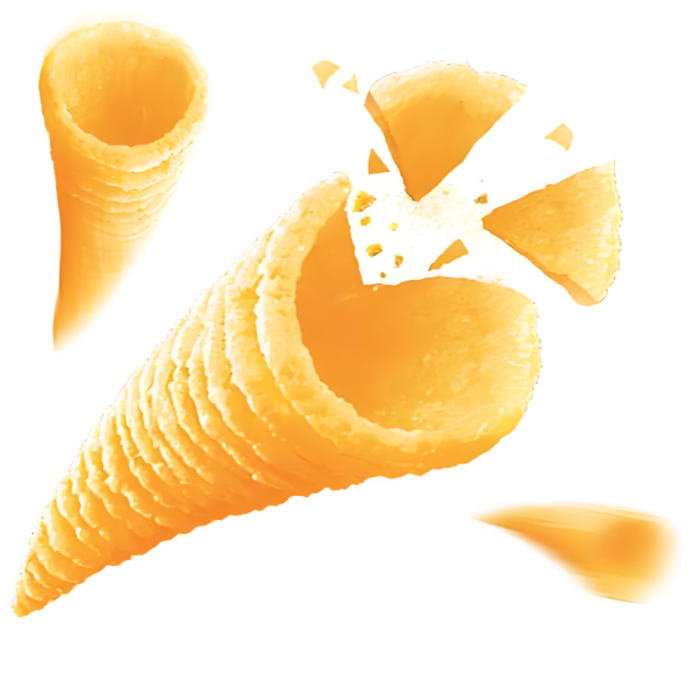
В обширном мире соленых закусок лишь немногие продукты обладают такой же мгновенной визуальной и тактильной узнаваемостью, как Bugles. Этот бренд, принадлежащий компании General Mills и продаваемый в Китае под этим названием, сохраняет свою уникальную идентичность уже более шести десятилетий. В отличие от плоских чипсов или экструдированных сырных подушечек, Bugles относятся к категории “трехмерных (трехмерных воздушных продуктов)». Эта классификация — не маркетинговая гипербола, а техническое описание продукта, который в процессе производства расширяется по трем осям, образуя полую структуру в форме рожка.
Мировая индустрия снековых продуктов приносит миллиарды дохода, а такие продукты, как Bugles, представляют собой значительное технологическое достижение. Это не просто “приготовленное тесто” — это инженерные конструкции. Bugle — это, по сути, композитный материал на основе крахмала, подвергнутый точной последовательности термических и механических воздействий, в результате чего получается пористое твердое тело с определенной плотностью, содержанием влаги и механической упругостью. Процесс производства представляет собой целую симфонию технологических операций — смешивание, экструзия, раскатывание, формование, сушка, обжаривание и приправа — каждая из которых требует тщательного контроля.
В этой статье мы подробно рассмотрим процесс производства трубок «Bugles». Мы рассмотрим историю технологий, которые сделали их производство возможным, химические превращения, происходящие на каждом этапе, оборудование, обеспечивающее эти превращения, а также принципы контроля качества, гарантирующие стабильное качество продукции. Это история о том, как простые сельскохозяйственные сырьевые продукты — кукурузный, рисовый и картофельный крахмалы — превращаются в глобальный культурный символ.
2. Исторический контекст: появление снека и развитие технологии экструзии
Чтобы понять, как производятся «Bugles», сначала нужно разобраться в технологической революции, которая сделала их создание возможным: в развитии метода экструзионного приготовления при высокой температуре и в течение короткого времени (HTST).
2.1 Революция в области экструзии
Приготовление пищи методом экструзии — не новая концепция; макаронные изделия производятся методом экструзии уже на протяжении веков. Однако применение высоких скоростей сдвига и высоких температур к крахмалистым сырьевым материалам для получения расширенных, воздушных продуктов стало инновацией середины XX века. В период после Второй мировой войны наблюдался бурный рост пищевых технологий, обусловленный потребностью в продуктах с длительным сроком хранения, удобных в употреблении и доступных по цене. Производители зерновых продуктов первыми начали использовать экструзию для производства сухих завтраков, но именно индустрия снеков по-настоящему раскрыла творческий потенциал этой технологии.
Двухшнековый экструдер, ставший незаменимым оборудованием для производства таких продуктов, как «Bugles», обеспечивал беспрецедентный уровень контроля. Он позволял производителям смешивать, варить, измельчать и придавать форму ингредиентам в рамках одной непрерывной операции. Это стало кардинальным сдвигом по сравнению с периодическим приготовлением. Данная технология позволяла обрабатывать широкий спектр сырья с различным содержанием влаги, производя продукты с разнообразной текстурой и формой.
2.2 Инновации компании General Mills
Компания General Mills, имеющая богатый опыт в области мукомольного производства и выпуска хлопьев, вышла на рынок снеков с брендом Bugles в 1964 году. Компания использовала свой опыт в области экструзии хлопьев для создания снека, который был не просто воздушным продуктом, а формованный вздутый продукт. Полая коническая форма стала настоящим гениальным ходом. Она не только выделялась визуально, но, что еще важнее, позволяла потребителям держать снек на кончиках пальцев, создавая интерактивный опыт употребления.
Успех «Bugles» стал свидетельством универсальности технологии экструзии. Он продемонстрировал, что при наличии подходящего оборудования и правильной рецептуры производитель может создать продукт, который будет не только вкусным, но и привлекательным с визуальной точки зрения. Неизменный успех продукта, 60-летие которого отмечается в 2024 году, является доказательством его продуманной конструкции и эффективности производственного процесса.
3. Сырье: основа рога
Производство Bugle начинается с отбора и подготовки сырья. Рецептура является тщательно охраняемой коммерческой тайной, однако основными ингредиентами являются смесь крахмалов.
3.1 «Троица крахмала»
Буглес в основном изготавливаются из смеси крахмалов. Конкретный состав может варьироваться, но основными ингредиентами являются:
- Кукурузный крахмал: Основной структурный компонент. Кукурузный крахмал составляет основную часть материала и при желатинизации образует прочный, когезивный гель.
- Рисовый крахмал: Рисовый крахмал придает изделию легкую и хрустящую текстуру. Он содержит меньше амилозы, чем кукурузный крахмал, что влияет на объемное расширение и конечные вкусовые ощущения.
- Картофельный крахмал: Часто добавляется для придания гибкости и улучшения текстуры, особенно после обжаривания. .
Выбор крахмала имеет решающее значение. Соотношение амилозы (линейного полимера) и амилопектина (сильноразветвленного полимера) в крахмале влияет на температуру его желатинизации, вязкость и пленкообразующие свойства. Для продукта, который должен расширяться, принимая форму полости, смесь должна образовывать вязкоупругое тесто, способное удерживать пар и сохранять форму при высоких температурах и давлении.
3.2 Этап смешивания
Первым этапом производственной линии является смешивание. Сухие крахмалы подаются в смеситель непрерывного действия, где они смешиваются с водой. Этот процесс называется “предварительной гидратацией” или “предварительной обработкой”, в ходе которой крахмалы начинают впитывать влагу. .
- Контроль влажности: Содержание влаги в смеси является критически важным параметром, который обычно поддерживается на уровне примерно 28–35%. Если влажность слишком низкая, тесто будет сухим и его будет трудно экструдировать, а расширение окажется недостаточным. Если влажность слишком высокая, тесто будет липким, гелеобразование — неравномерным, а конечный продукт получится плотным и жевательным, а не хрустящим.
На современных предприятиях к экструдеру часто подключают устройство предварительной обработки. Это устройство добавляет пар и воду в сухую смесь, запуская процесс гидратации и варки. Это снижает нагрузку на экструдер и улучшает однородность корма.
4. Суть процесса: двухшнековая экструзия
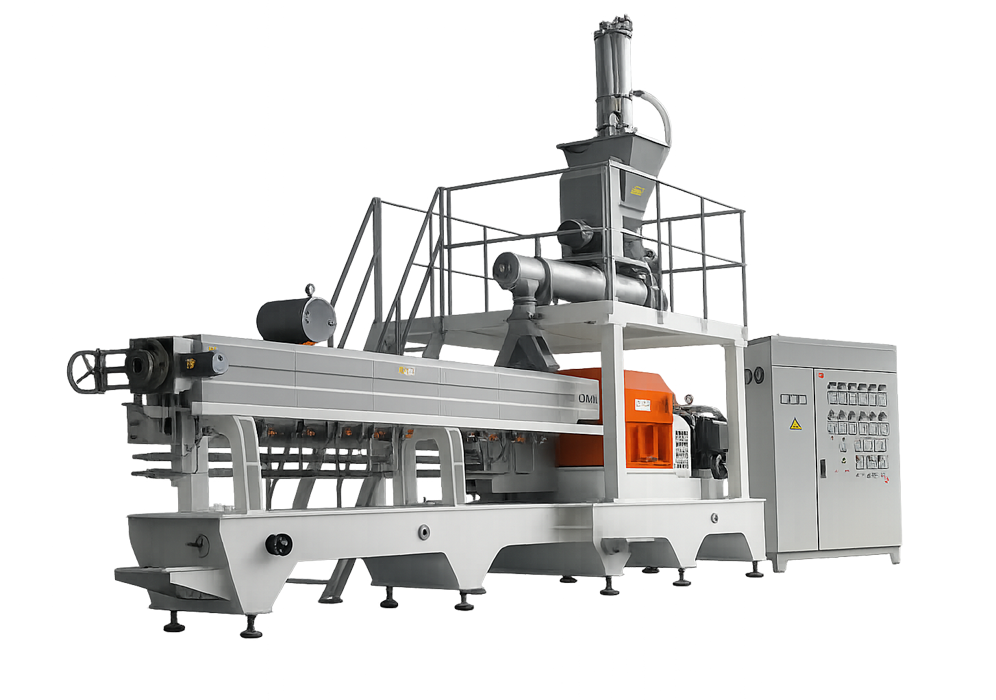
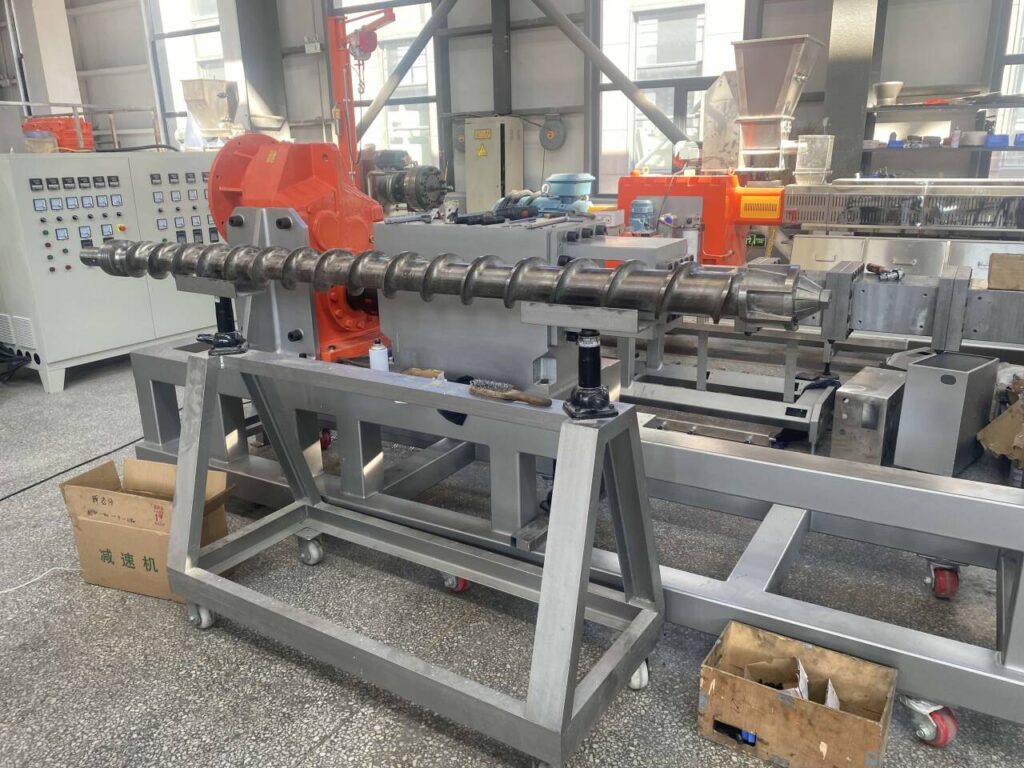
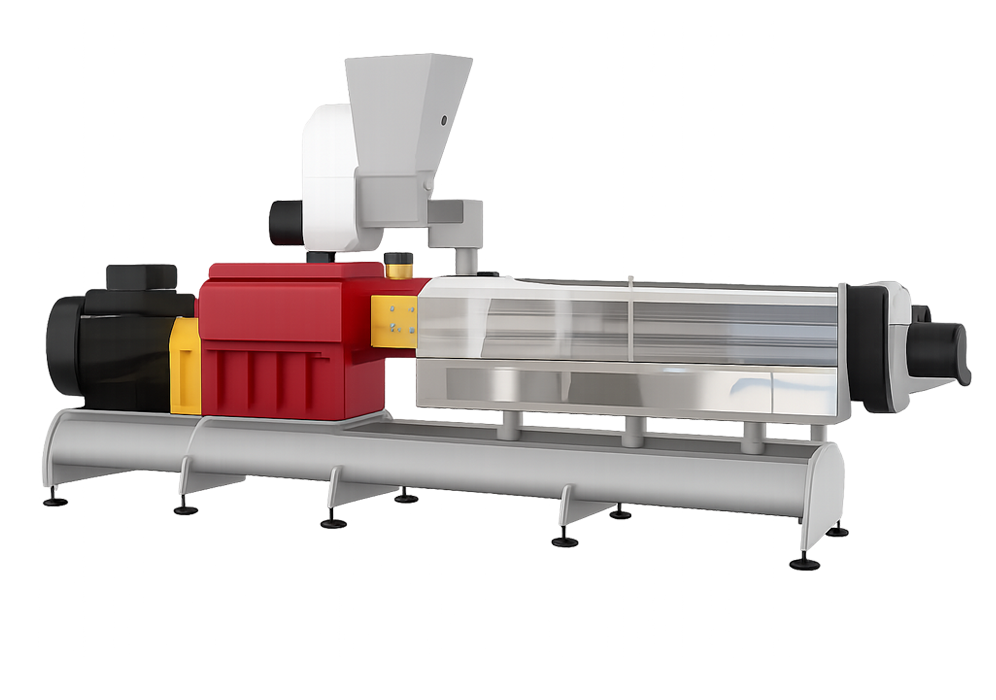
Двухшнековый экструдер — это сердце линии по производству «Bugles». Это сложное технологическое оборудование, в котором тесто подвергается воздействию тепла, давления и механического сдвига.
4.1 Конструкция и механика
Двухшнековый экструдер состоит из двух взаимозацепляющихся шнеков, вращающихся внутри плотно прилегающего цилиндра. Шнеки могут вращаться в одном направлении (соосно) или в противоположных направлениях. При производстве снековых изделий обычно используются соосно вращающиеся шнеки, поскольку они обеспечивают эффективное перемешивание и обладают самоочищающимися свойствами.
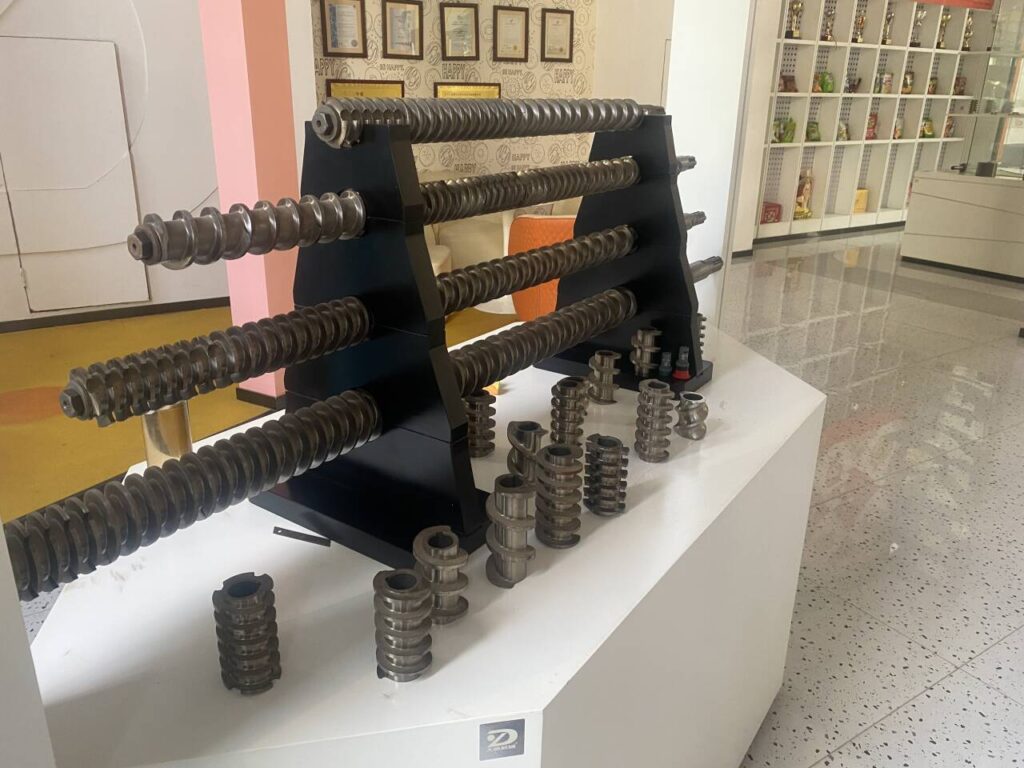
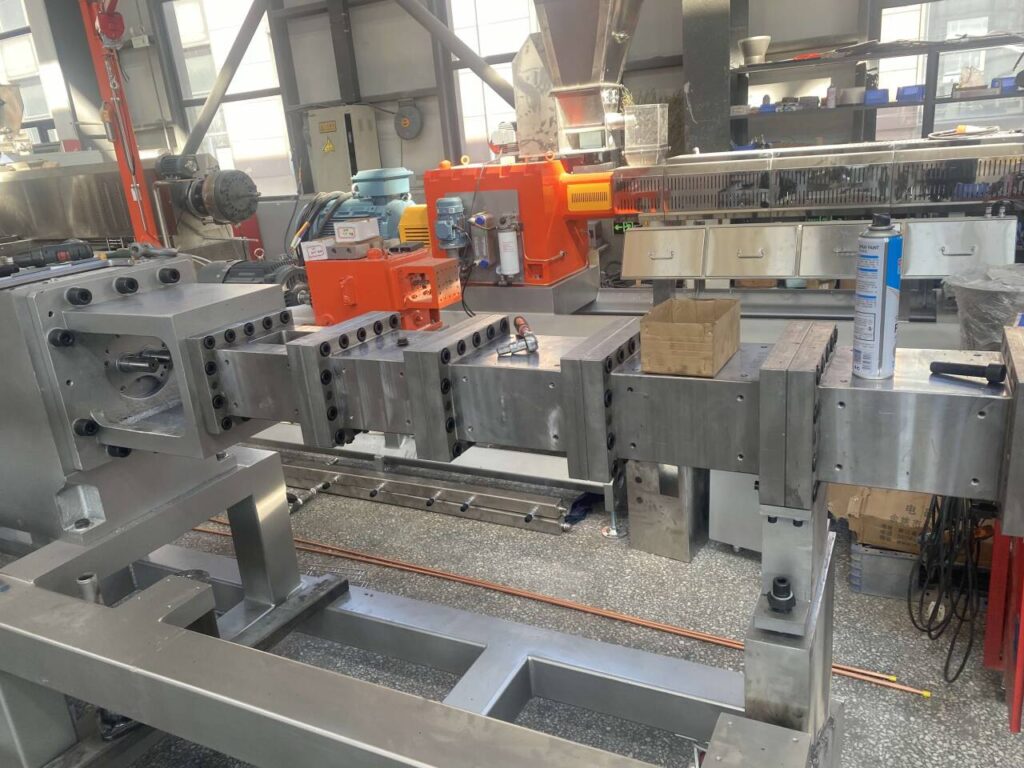
- «Бочка»: Цилиндр разделен на зоны нагрева и охлаждения, что обеспечивает точное регулирование температуры по всей длине экструдера. Такое зонирование имеет решающее значение, поскольку различные химические реакции (желатинизация, денатурация белков) протекают при разных температурах.
- Винты: Шнековые элементы имеют сегментарную конструкцию, что позволяет создавать различные конфигурации. Конструкция профиля шнека (расположение транспортирующих элементов, замешивающих блоков и ограничительных элементов) определяет скорость сдвига и время пребывания теста. Именно такая возможность индивидуальной настройки позволяет производителям выпускать различную продукцию на одном и том же оборудовании. .
4.2 Этапы приготовления пищи методом экструзии
Путь теста через цилиндр экструдера можно разделить на три основные зоны:
- Зона кормления: Предварительно подготовленное тесто поступает в экструдер. Шнеки продвигают его вперед. Здесь температура относительно низкая, и основными процессами являются перемешивание и уплотнение. Продукт начинает принимать вид однородной массы.
- Зона сжатия и приготовления: По мере того как шнеки продвигают тесто вперед, его объем уменьшается, а давление нарастает. Сочетание механического сдвига и внешнего нагрева повышает температуру до 100–120 °C. При этой температуре в присутствии воды гранулы крахмала набухают и впитывают воду — этот процесс называется желатинизацией. Кристаллическая структура крахмала разрушается, молекулы гидратируются и теряют упорядоченность, образуя вязкий пластичный расплав. Для обеспечения полного приготовления крахмал должен достичь степени желатинизации 90–100%. Давление в этой зоне поддерживается на уровне примерно 2–3 атмосфер. .
- Матрица и расширитель: Приготовленное расплавленное тесто продавливается через формующую пластину, расположенную на конце цилиндра. Форма является определяющим элементом, задающим форму изделия «Bugle». В отличие от простой круглой формы, форма для «Bugle» разработана таким образом, чтобы создавать экструдированный продукт трубчатой формы.
- “Flash-Off”: Когда тесто выходит из матрицы, оно подвергается мгновенному и резкому падению давления — с нескольких атмосфер до атмосферного давления. Это внезапное снижение давления приводит к тому, что перегретая влага, содержащаяся в тесте, мгновенно превращается в пар. Пар расширяется внутри пластичной матрицы, вызывая раздувание теста. От конкретной конструкции матрицы зависит, примет ли тесто в результате расширения форму полого рожка. .
Речь здесь не идет о введении воздуха в тесто. Расширение происходит исключительно в результате физического процесса превращения воды в пар и благодаря эластичности желированного крахмала. Текстура расширенного продукта является прямым результатом образования мелких тонкостенных воздушных пузырьков, создаваемых выходящим паром. Условия температуры и давления тщательно контролируются для обеспечения правильной степени расширения. .
5. От трубы до рупора: прокатка, охлаждение и формовка
Материал, выходящий из экструдера, ещё не имеет окончательной формы «Bugle». Это непрерывный вздутый лист или трубка. Последующее оборудование преобразует этот сырой экструдат в характерный продукт «Bugle».
5.1 Охлаждение и расслабление
Экструдированный лист шириной примерно 200 мм и толщиной 0,8–1 мм изначально очень горячий и гибкий. Перед формовкой его необходимо охладить. Лист проходит по охлаждающему конвейеру, который часто выполняется в виде “системы нижней и верхней циркуляции”, что позволяет максимально повысить эффективность охлаждения при минимальном занимаемом площади. .
- Функция: Этот этап охлаждения имеет решающее значение для “релаксации” материала. Крахмально-белковая матрица должна затвердеть. Охлаждение снижает липкость материала, благодаря чему он не прилипает к формовочным валкам. Кроме того, это предотвращает разрыв листа на последующих этапах формования.
5.2 Искусство формовки
На участке формовки плоский лист превращается в трехмерный конус. Это достигается с помощью ряда валков.
- Тиснение: Охлажденный лист проходит через пару тисненых валков. Эти валки наносят узор на поверхность листа. Чаще всего это сетчатый узор. Он выполняет две функции: создает текстуру, которая определяет конечный внешний вид и ощущение во рту, а также служит механизмом тяги, обеспечивающим продвижение листа по линии.
- Ламинирование/формование: Суть процесса формования заключается в наложении двух участков тисненого листа друг на друга. Лист направляется и складывается пополам. Он проходит через пару “формовочных валков”, которые сжимают перекрывающиеся края. В результате образуется трубчатая конструкция с перекрывающимися слоями.
- Резка: Сразу после формования ротационный резак разрезает непрерывную трубку на отдельные отрезки. Процесс резки в сочетании с формовкой роликов придает изделию характерную форму рога, который шире на одном конце и уже на другом.
- Переработка лома: В процессе формования неизбежно образуются отходы (обрезки и обломки, остающиеся после резки). Эти обломки собираются и транспортируются обратно в экструдер для повторной переработки. Такой цикл повторного использования позволяет сократить количество отходов и повысить эффективность производства.
6. Фаза сушки: закрепление структуры
Только что сформированные “гранулы” Bugle (также называемые “преформами” или “заготовками”) выходят из процесса формования с относительно высоким содержанием влаги — примерно 20–30%. Они полностью приготовлены и имеют нужную форму, но пока не являются конечным продуктом. Их необходимо высушить, чтобы закрепить структуру и подготовить к обжариванию.
6.1 Проблема сушки
Сушка этих заготовок — деликатный процесс. Структура крахмала расширилась и стала пористой, но при этом она по-прежнему остается довольно хрупкой. Основные задачи заключаются в следующем:
- Уменьшение влажности: Перед жаркой влажность необходимо снизить примерно до 12%. Это имеет решающее значение для достижения желаемой хрусткости и увеличения объёма во время жарки. .
- Сохранить форму: The drying must be done slowly and gently. If the moisture is removed too quickly, the outside of the preform will dry and harden (“case hardening”) while the inside remains moist. This can cause the preform to shrink, warp, or even collapse, resulting in an imperfect shape.
6.2 Процесс сушки
Для обеспечения контролируемого процесса сушки преформы проходят через непрерывную сушильную камеру. В отличие от высоких температур, характерных для экструзии, температура сушки относительно низкая — как правило, около 60 °C. Низкая температура и длительное время пребывания в сушильной камере позволяют влаге мигрировать изнутри преформы к поверхности и испаряться, не повреждая её хрупкую структуру.
- Вибрация: Чтобы предотвратить слипание преформ в ходе этого процесса, конвейер сушильной камеры часто оснащается устройством микровибрации. Оно мягко встряхивает преформы, обеспечивая их разделение и равномерное воздействие горячего воздуха.
7. «Золотое преображение»: обжаривание и расширение
Обжаривание — это этап, на котором сухая и ломкая заготовка превращается в золотистый, хрустящий и полностью раздувшийся «Bugle». Это процесс, сочетающий в себе и приготовление, и сушку.
7.1 Наука о жарке
Когда высушенная заготовка (с содержанием влаги ~12%) погружается в горячее масло (обычно при температуре от 180 °C до 195 °C), быстро происходят следующие процессы:
- Теплопередача: Разогретое масло быстро передает тепло преформе.
- Испарение влаги: Вода внутри преформы закипает, образуя пар. Поскольку преформа пористая, пар может выходить наружу. Такая “промывка паром” удаляет оставшуюся влагу (9–10%), в результате чего конечный уровень влажности снижается до всего лишь 2–3%. .
- Расширение: Под действием давления пара преформа продолжает расширяться, достигая размеров, в 2–3 раза превышающих исходные. Это “вторичное расширение” происходит менее резко, чем первоначальное раздувание в экструдере, но имеет решающее значение для формирования конечной, объемной и полой структуры.
- Разработка вкусовых характеристик: Высокая температура вызывает реакции Майяра между аминокислотами и восстанавливающими сахарами, в результате чего образуется характерный “поджаренный” вкус.
- Всасывание жиров: Заготовка впитывает часть масла. Это масло влияет на текстуру и ощущения во рту. После жарки продукт проходит через маслоотделительную машину (часто это центрифуга или вибрационное сито) для удаления излишков масла с поверхности, что позволяет избежать ощущения жирности. .
8. Последний штрих: придание вкуса и упаковка
После обжаривания и удаления излишков масла чипсы «Bugles» готовы к заключительным этапам, которые делают их пригодными для потребителя: приданию вкуса и упаковке.
8.1 Применение ароматизаторов
Процесс ароматизации обычно осуществляется с помощью вращающегося барабанного глазировочного аппарата. Теплые «Bugles» помещаются в барабан, и во время его вращения на них распыляется смесь масла, ароматизаторов и приправ.
- Адгезия: Остатки масла на поверхности, оставшиеся после жарки, способствуют лучшему прилипанию сухих приправ к продукту.
- Вкусовые варианты: Чипсы “Bugles” выпускаются в широком ассортименте вкусов. В состав основной рецептуры входят соль, сахар, а также смесь специй и усилителей вкуса. Для таких конкретных вкусов, как «Острый куриный» или «Сыр начо», используется смесь сухих порошков, в состав которой входят такие ингредиенты, как мальтодекстрин, дрожжевой экстракт, сухая сыворотка и различные специи. В Китае этот продукт продается под названием «буглз», а вкусовые характеристики часто адаптируются к местным предпочтениям. .
8.2 Упаковка
Затем ароматизированные Bugles поступают на упаковочные машины. Эти машины рассчитаны на бережное обращение с хрупким трехмерным продуктом, что позволяет снизить количество поломок. Обычно их упаковывают в пакеты, промытые азотом, чтобы предотвратить окисление и прогоркание, что продлевает срок хранения. Характерная форма рожка представляет собой сложность при упаковке, но в то же время является маркетинговым преимуществом, поскольку потребители могут легко распознать эту форму через прозрачное окошко на многих упаковках.
9. Контроль и обеспечение качества
Стабильность — залог успеха в массовом производстве продуктов питания. Процесс производства Bugles тщательно контролируется на каждом этапе, чтобы гарантировать соответствие конечного продукта стандартам качества по вкусу, текстуре и внешнему виду.
9.1 Контроль качества сырья
Поступающие крахмалы и другие ингредиенты проходят проверку качества. Проверяются такие показатели, как влажность, размер частиц и степень чистоты. Стандартной процедурой также является скрининг на наличие афлатоксинов.
9.2 Контроль в процессе производства
- Параметры экструдера: Температура, давление и крутящий момент экструдера находятся под постоянным контролем. Изменение этих параметров может существенно повлиять на степень раздувания и текстуру конечного продукта.
- Контроль влажности: Содержание влаги в смеси перед экструзией и в заготовках перед обжариванием регулярно проверяется. Это имеет решающее значение для обеспечения стабильности качества.
- Качество масла: В масле фритюрницы контролируются содержание свободных жирных кислот (СЖК) и перекисное число. Если качество масла ухудшается, это может повлиять на вкус и срок хранения продукта. Масло регулярно фильтруется и заменяется.
9.3 Испытания готовой продукции
Образцы готовой продукции отбираются через регулярные промежутки времени для проведения испытаний. К ним относятся:
- Внешний вид: Проверка правильности цвета, формы и отсутствия дефектов.
- Текстура: Измерение “хрусткости” или силы разрыва.
- Вкус: Для проверки соответствия вкусового профиля установленным стандартам часто используются сенсорные испытания (дегустационные комиссии).
- Влажность: Конечная влажность должна находиться в диапазоне 2–3%. .
10. Механизм, стоящий за магией
Производство Bugles осуществляется в промышленных масштабах. Линии способны производить сотни килограммов в час. Оборудование отличается прочностью и точностью.
10.1 Основное оборудование
Типичная производственная линия компании Bugles включает:
- Миксер: Для смешивания крахмала с водой.
- Шнековый конвейер: Подаёт смесь в экструдер.
- Двухшнековый экструдер: Сердце линии, отвечающее за приготовление и формовку. .
- Машина для формовки листов: Именно здесь плоский лист формуется в трубку и вырезается в форме рожка. Путем замены валков на листоформовочной машине и форм на экструдере на этой же линии можно изготавливать изделия других форм, таких как треугольники, фигуры в виде рыбок или подушки. .
- Сушилка: Для придания формы и удаления влаги.
- Фритюрница непрерывного действия: Для приготовления, увеличения объёма и придания продукту хрустящей корочки. .
- Ароматизационный барабан: Для добавления приправ.
- Упаковочная машина: Для окончательной упаковки.
10.2 Технические характеристики
Размеры этих машин могут быть весьма значительными. Производительность часто составляет 100–250 кг/ч, а установленная мощность для полноценных производственных линий достигает 105 кВт. Использование высококачественных материалов, таких как нержавеющая сталь (SS304/SS201), является стандартной практикой, позволяющей обеспечить соответствие нормам безопасности пищевых продуктов и гарантировать долговечность оборудования. .
11. Вопросы здоровья, питания и устойчивого развития
Ни одно обсуждение вопросов пищевой промышленности не может считаться полным без учета аспектов питания и экологии.
11.1 Пищевая ценность
Как жареная закуска, «Bugles» отличаются высоким содержанием углеводов и жиров. Они созданы для того, чтобы быть вкусными и доставлять органам чувств удовольствие. Основные ингредиенты (крахмал) обеспечивают энергию, а процесс жарки добавляет жир. Как правило, они не являются значительным источником белка, витаминов или минералов. В последние годы пищевая промышленность стремится улучшить питательную ценность продуктов за счёт снижения содержания натрия и отказа от искусственных красителей и ароматизаторов, однако по своей сути жареные крахмалистые закуски остаются скорее лакомством, чем здоровой пищей.
11.2 Устойчивое развитие
- Потребление воды и энергии: Производственный процесс, в частности экструзия и обжаривание, является энергоемким.
- Управление запасами нефти: Использование растительного масла для жарки требует тщательного контроля и надлежащей утилизации.
- Сокращение объема отходов: Использование системы утилизации отходов в процессе формовки позволяет сократить количество отходов. .
12. Заключение
Производство чипсов «Bugles» является свидетельством человеческой изобретательности в области пищевой технологии. Это процесс, сочетающий в себе науку о полимерной химии и точность машиностроения. От смешивания крахмалов до окончательного добавления ароматизатора — каждый этап представляет собой тщательно контролируемую операцию, призванную превратить простые сырьевые материалы в продукт, который превосходит сумму своих составляющих.
Культовая форма «рога» — не случайность; это результат специальной конструкции формы для выпечки, а также физических явлений, таких как гелеобразование крахмала и расширение под действием пара. Приятный хруст — результат тонкого баланса влажности, температуры и времени жарки. Неизменная популярность продукта, сохраняющаяся на протяжении более шестидесяти лет, свидетельствует о продуманности его конструкции и успешности производственного процесса. .
Понимание “искусства рога” — это не просто вопрос любопытства. Оно открывает окно в современную продовольственную систему, где наука и технологии используются для того, чтобы предоставлять миллиардам потребителей стабильные, привлекательные и доступные по цене продукты. По мере развития индустрии снековых продуктов, когда растут требования к здоровью, экологической устойчивости и инновациям, опыт, полученный в процессе производства Bugles, будет и впредь служить основой для разработки пищевых технологий следующего поколения.