Resumo
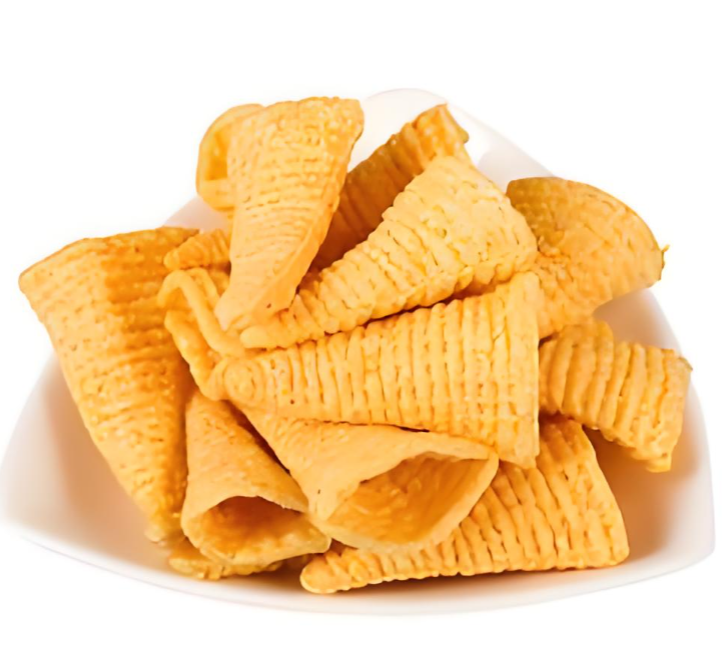
O snack Bugles, com a sua forma cónica oca característica e a sua crocância gratificante, é uma maravilha da engenharia alimentar. Desde o seu lançamento pela General Mills em 1964, este “snack tridimensional” tem cativado consumidores em todo o mundo, não apenas pelo seu sabor, mas também pela sua forma física única que convida a um consumo lúdico – a possibilidade de colocar o snack na ponta dos dedos. Este artigo abrangente revela o sofisticado processo de fabrico por trás dos Bugles, um processo que combina os princípios da química dos polímeros, do processamento térmico a alta pressão e da engenharia mecânica de precisão. Iremos analisar em pormenor o percurso desde os amidos em bruto até ao produto acabado, explorando as etapas críticas de mistura, extrusão, laminação, moldagem, secagem, fritura e aromatização. Além disso, iremos examinar o contexto histórico da tecnologia de extrusão de duplo parafuso que tornou o Bugles possível, os princípios científicos da gelatinização e expansão do amido que criam a sua textura característica e as medidas de controlo de qualidade que garantem a consistência em milhares de milhões de unidades produzidas anualmente. Esta análise tem como objetivo proporcionar aos cientistas alimentares, engenheiros de produção e consumidores curiosos uma compreensão detalhada do que está realmente por trás da criação deste snack icónico.
1. Introdução: O lanche que desafiou a gravidade e as convenções
No vasto panorama dos snacks salgados, poucos produtos possuem a reconhecibilidade visual e tátil imediata dos Bugles. A marca, propriedade da General Mills e comercializada sob esse nome na China, tem mantido uma identidade distinta há mais de seis décadas. Ao contrário das batatas fritas planas ou dos bolinhos de queijo extrudidos, os Bugles são classificados como “tridimensionais (alimentos tufados tridimensionais)». Esta classificação não é uma hipérbole de marketing; é uma descrição técnica de um produto que se expande em três eixos durante o fabrico, criando uma estrutura oca em forma de corno.
A indústria global de snacks gera milhares de milhões em receitas, e produtos como os Bugles representam um avanço tecnológico significativo. Não se trata apenas de “massa cozida”; são estruturas concebidas através de engenharia. Um Bugle é, essencialmente, um compósito à base de amido que foi submetido a uma sequência precisa de tensões térmicas e mecânicas, resultando num sólido celular com uma densidade específica, teor de humidade e resiliência mecânica. O processo de fabrico é uma sinfonia de operações unitárias — mistura, extrusão, laminação, moldagem, secagem, fritura e tempero —, cada uma das quais exige um controlo meticuloso.
Este artigo aprofunda-se nos meandros do processo de fabrico dos Bugles. Iremos explorar a história da tecnologia que tornou isso possível, as transformações químicas que ocorrem em cada fase, as máquinas que executam essas transformações e as filosofias de controlo de qualidade que garantem um produto consistente. Esta é a história de como matérias-primas agrícolas básicas — amidos de milho, arroz e batata — são transformadas num ícone cultural global.
2. Contexto histórico: O nascimento de um snack e a ascensão da tecnologia de extrusão
Para compreender o processo de fabrico dos Bugles, é necessário, em primeiro lugar, compreender a revolução tecnológica que permitiu a sua criação: o desenvolvimento da cozedura por extrusão a alta temperatura e curta duração (HTST).
2.1 A Revolução da Extrusão
A cozedura por extrusão não é um conceito novo; a massa é extrudida há séculos. No entanto, a aplicação de alto cisalhamento e alta temperatura a materiais amiláceos para criar produtos expandidos e tufados é uma inovação de meados do século XX. O período após a Segunda Guerra Mundial assistiu a um surto na tecnologia alimentar, impulsionado pela necessidade de alimentos de longa conservação, práticos e acessíveis. A indústria dos cereais foi pioneira na utilização da extrusão para produzir cereais de pequeno-almoço, mas foi a indústria dos snacks que realmente explorou todo o seu potencial criativo.
A extrusora de dupla rosca, que viria a tornar-se essencial para a produção de produtos como os Bugles, oferecia um controlo sem precedentes. Permitia aos fabricantes misturar, cozinhar, triturar e moldar os ingredientes numa única operação contínua. Trata-se de uma mudança de paradigma em relação à cozedura por lotes. A tecnologia era capaz de processar uma vasta gama de matérias-primas e teores de humidade, produzindo produtos com texturas e formas variadas.
2.2 A inovação da General Mills
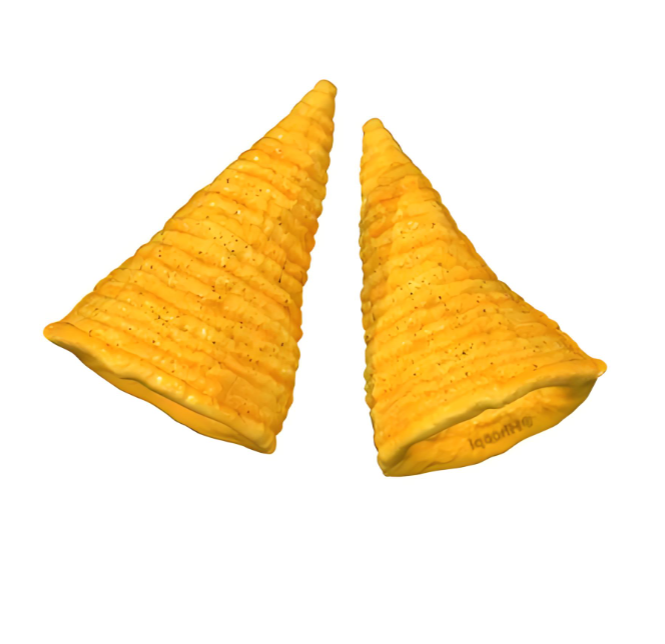
A General Mills, uma empresa com profundas raízes na moagem e na produção de cereais, entrou no mercado dos snacks com os Bugles em 1964. A empresa aproveitou a sua experiência na extrusão de cereais para criar um snack que não era apenas um produto tufado, mas sim um em forma de produto tufado. A forma cónica e oca foi um golpe de génio. Era visualmente distinta e, mais importante ainda, permitia aos consumidores colocar o snack na ponta dos dedos, criando uma experiência alimentar interativa.
O sucesso dos Bugles foi uma prova da versatilidade da tecnologia de extrusão. Demonstrou que, com o equipamento e a fórmula adequados, um fabricante poderia produzir um produto que não só fosse apetitoso, mas também visualmente apelativo. O sucesso duradouro do produto, cujo 60.º aniversário será comemorado em 2024, é prova do seu design robusto e da eficácia do seu processo de fabrico.
3. As matérias-primas: a base do corno
A produção de um Bugle começa com a seleção e a preparação das suas matérias-primas. A fórmula é um segredo comercial cuidadosamente guardado, mas os ingredientes principais são uma mistura de amidos.
3.1 A Trindade do Amido
Os «bugles» são feitos principalmente a partir de uma mistura de amidos. A composição específica varia, mas os ingredientes principais são:
- Amido de milho: O principal componente estrutural. O amido de milho constitui a maior parte do material e, quando gelatinizado, forma um gel resistente e coeso.
- Amido de arroz: O amido de arroz contribui para a textura leve e estaladiça. Tem um teor de amilose inferior ao do amido de milho, o que influencia a expansão e a sensação final na boca.
- Amido de batata: É frequentemente adicionado para melhorar a flexibilidade e a textura, especialmente após a fritura. .
A escolha dos amidos é fundamental. A proporção entre a amilose (um polímero linear) e a amilopectina (um polímero altamente ramificado) no amido influencia a sua temperatura de gelatinizacão, viscosidade e propriedades de formação de película. Para um produto que precisa de se expandir assumindo uma forma oca, a mistura deve formar uma massa viscoelástica capaz de reter o vapor e manter a sua forma sob calor e pressão elevados.
3.2 A fase de mistura
O primeiro passo na linha de produção é a mistura. Os amidos secos são introduzidos num misturador contínuo, onde são combinados com água. Este processo é designado por “pré-hidratação” ou “pré-condicionamento”, durante o qual os amidos começam a absorver humidade. .
- Controlo da humidade: O teor de humidade da mistura é um parâmetro crítico, normalmente fixado em cerca de 28-35%. Se a humidade for demasiado baixa, a massa ficará seca e difícil de extrudir, e a expansão será insuficiente. Se a humidade for demasiado elevada, a massa ficará pegajosa, a gelatinização será irregular e o produto final ficará denso e mastigável, em vez de estaladiço.
Nas instalações modernas, é frequente que seja acoplado um pré-condicionador à extrusora. Esta unidade adiciona vapor e água à mistura seca, dando início ao processo de hidratação e cozedura. Isto reduz a carga sobre a extrusora e melhora a consistência da ração.
4. O cerne do processo: extrusão de duplo parafuso
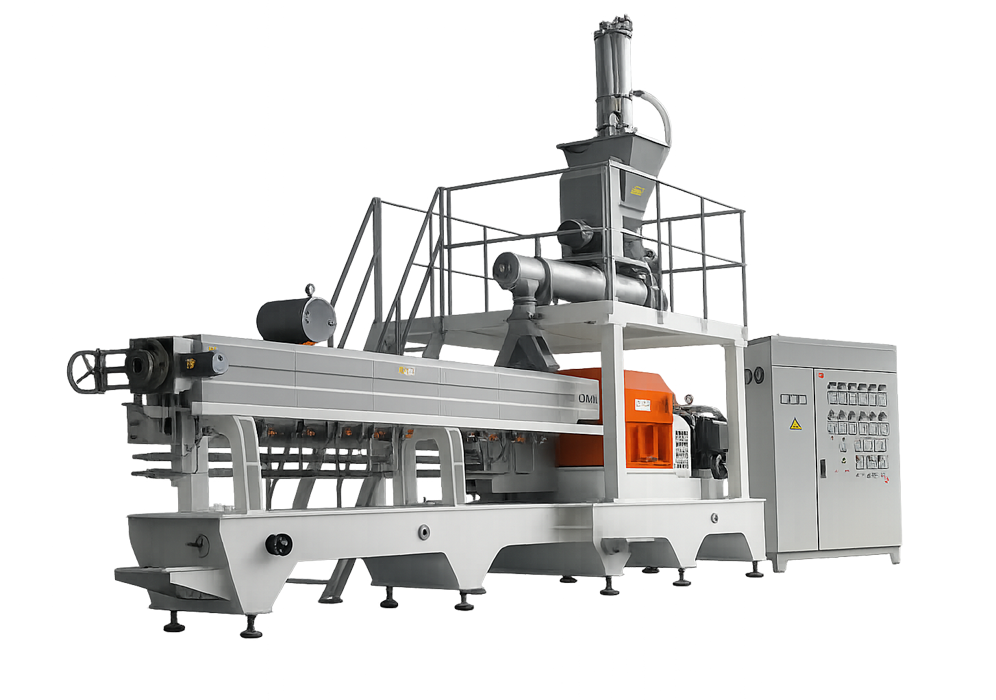
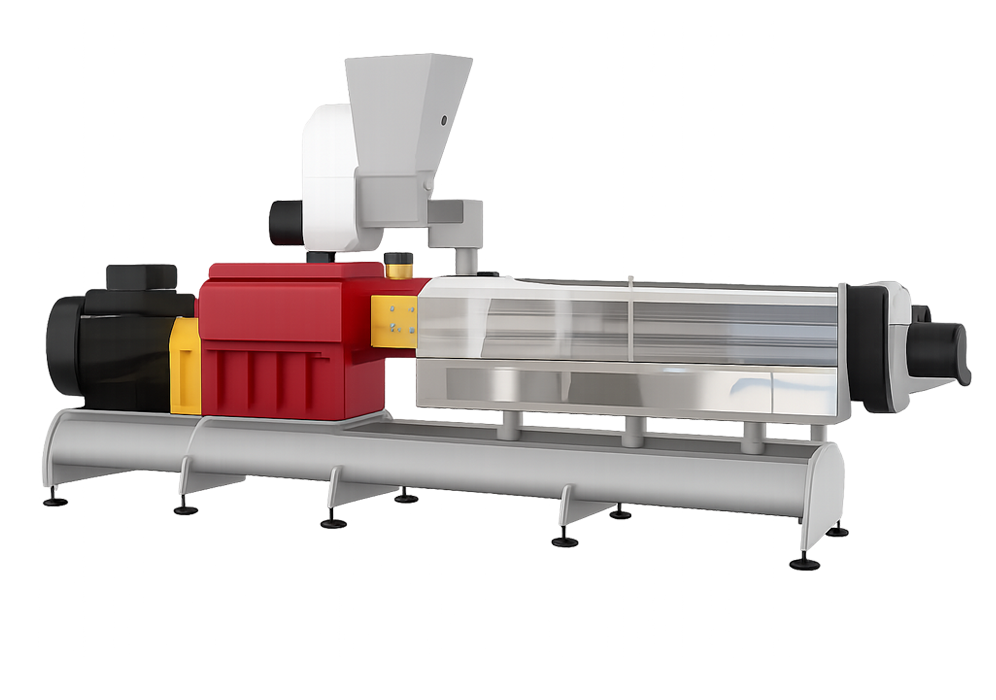
A extrusora de dupla rosca é o coração da linha de produção dos Bugles. Trata-se de uma máquina complexa que submete a massa a uma combinação de calor, pressão e cisalhamento mecânico.
4.1 Concepção e Mecânica
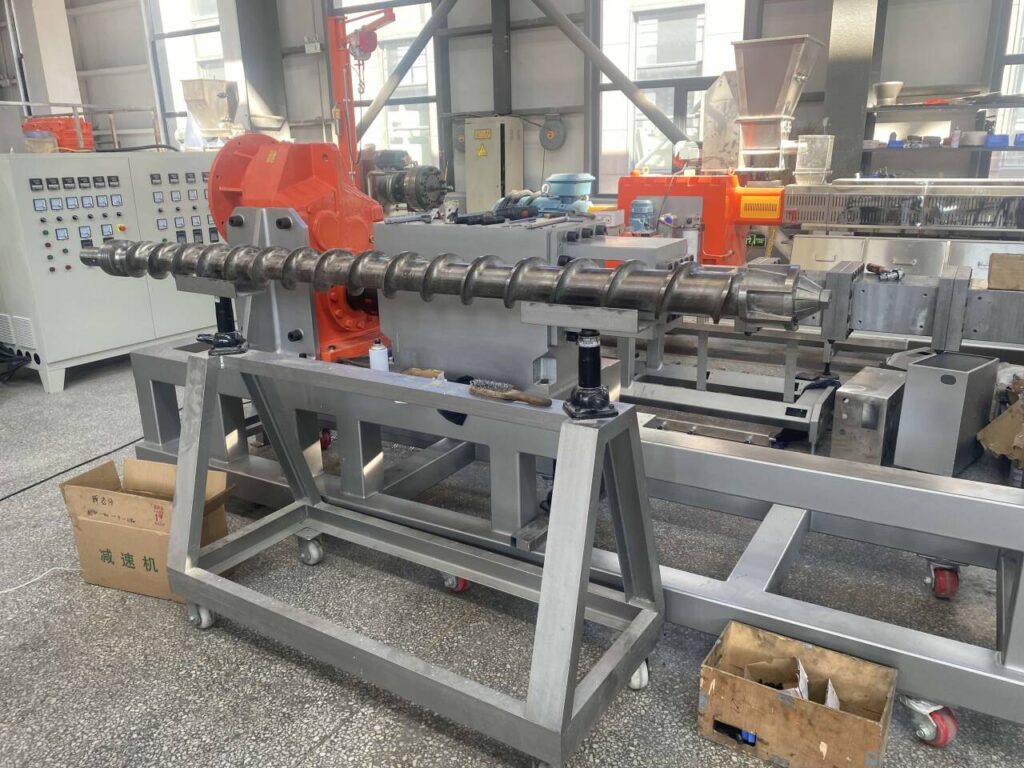
Uma extrusora de duplo parafuso é constituída por dois parafusos que se engrenam entre si e rodam no interior de um cilindro de ajuste apertado. Os parafusos podem ser co-rotativos (girando na mesma direção) ou contra-rotativos. Nas aplicações relacionadas com snacks, os parafusos co-rotativos são comuns, uma vez que proporcionam uma mistura eficiente e propriedades de autolimpeza.
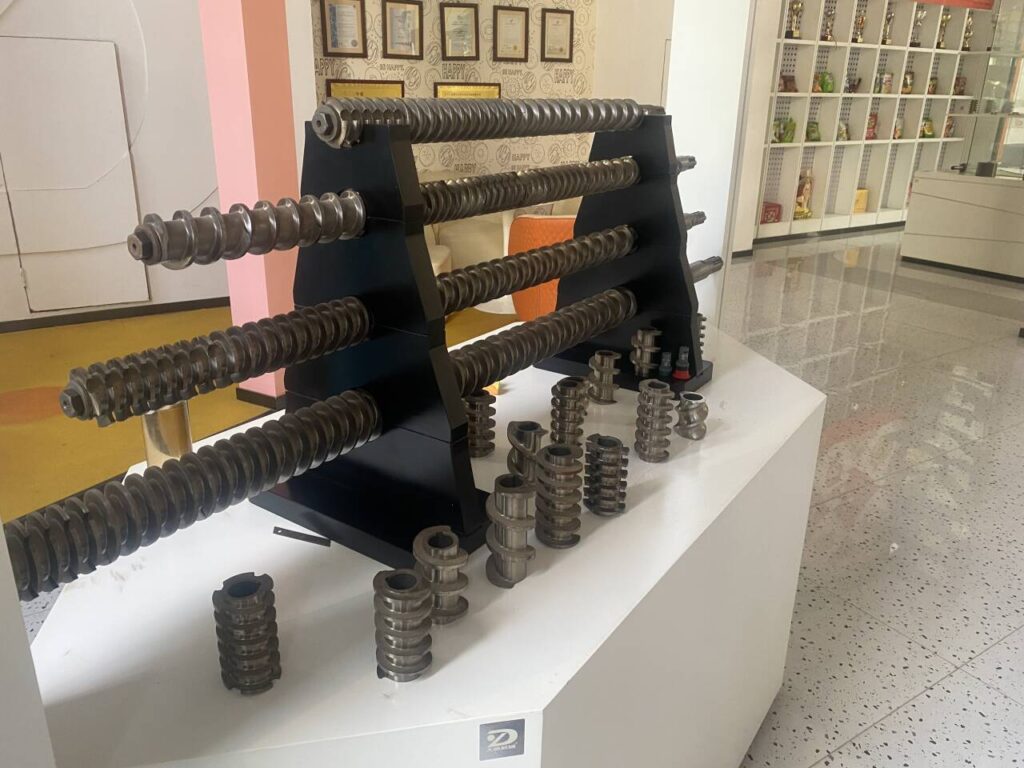
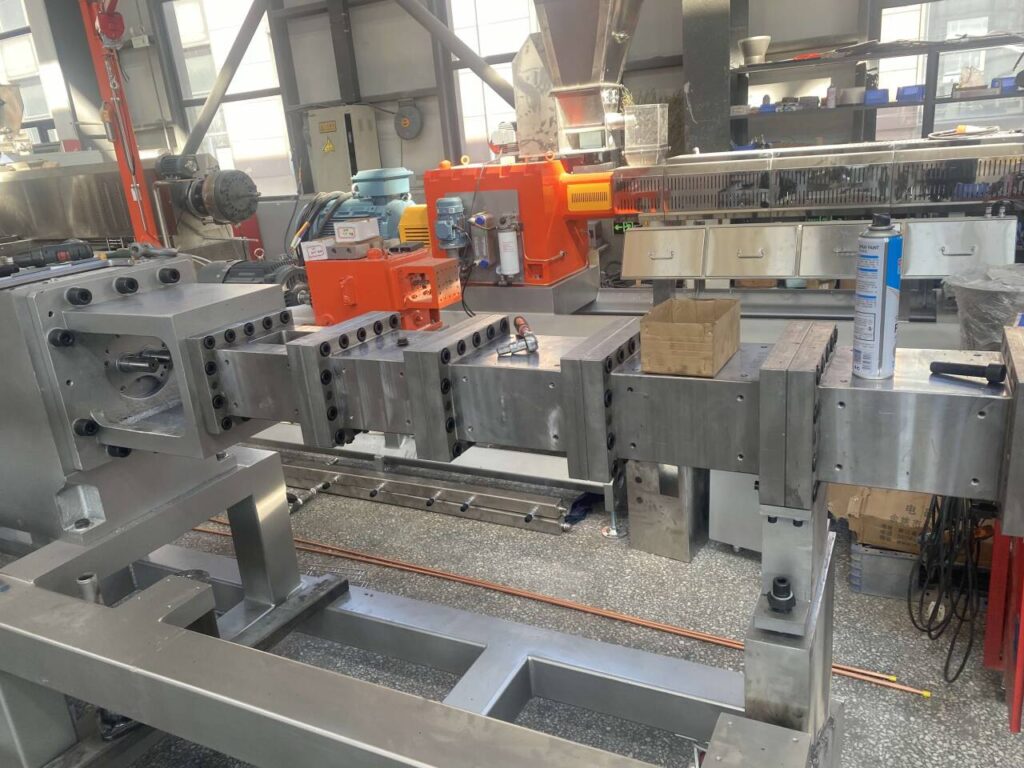
- O Barril: O cilindro está dividido em zonas de aquecimento e de arrefecimento, permitindo um controlo térmico preciso ao longo de todo o comprimento da extrusora. Esta divisão em zonas é essencial, uma vez que diferentes reações químicas (gelatinização, desnaturação das proteínas) ocorrem a temperaturas diferentes.
- Os parafusos: Os elementos do parafuso são segmentados, permitindo diferentes configurações. O desenho do perfil do parafuso (a disposição dos elementos de transporte, dos blocos de amassamento e dos elementos restritivos) determina a taxa de cisalhamento e o tempo de permanência da massa. É esta personalização que permite aos fabricantes produzir diferentes produtos na mesma máquina. .
4.2 As fases da cozedura por extrusão
O percurso da massa através do cilindro da extrusora pode ser dividido em três zonas principais:
- Zona de alimentação: A massa pré-condicionada entra na extrusora. Os parafusos transportam-na para a frente. A temperatura aqui é relativamente baixa e a ação principal consiste na mistura e na compactação. O produto começa a formar uma massa uniforme.
- Zona de compressão e cozedura: À medida que os parafusos transportam a massa para a frente, o volume diminui e a pressão aumenta. A combinação do cisalhamento mecânico com o calor externo eleva a temperatura para 100-120 °C. A esta temperatura, na presença de água, os grânulos de amido incham e absorvem água, um processo conhecido como gelatinização. A estrutura cristalina do amido degrada-se e as moléculas ficam hidratadas e desordenadas, formando uma massa fundida, viscosa e plástica. Para garantir uma cozedura completa, o amido deve atingir um grau de gelatinizacão de 90-100%. A pressão nesta zona é mantida a aproximadamente 2-3 atmosferas. .
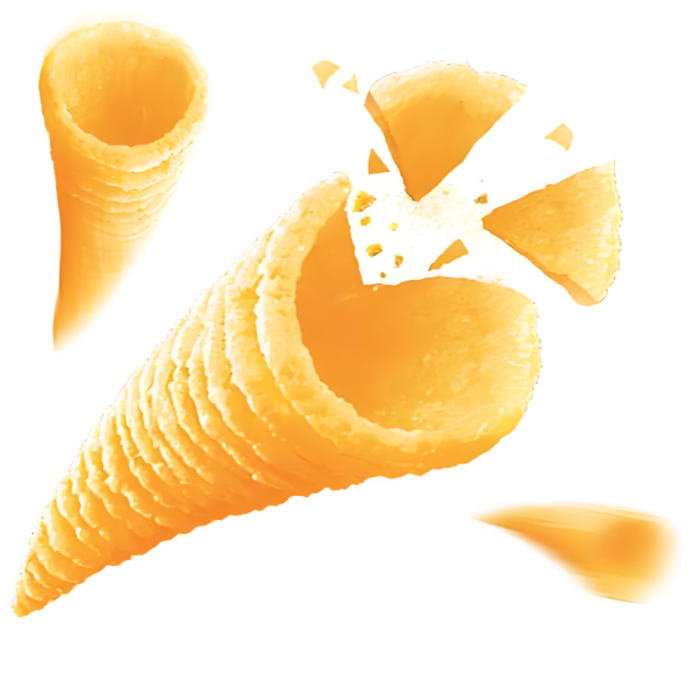
- Matriz e expansão: A massa cozida e derretida é forçada a passar por uma matriz situada na extremidade do cilindro. A matriz é o elemento determinante da forma do Bugle. Ao contrário de uma matriz simples e circular, a matriz do Bugle foi concebida para criar um extrudado em forma de tubo.
- O “Flash-Off”: À medida que a massa sai do molde, sofre uma queda de pressão imediata e drástica — de várias atmosferas para a pressão atmosférica. Esta libertação repentina de pressão faz com que a humidade sobreaquecida presente na massa se transforme instantaneamente em vapor. O vapor expande-se dentro da matriz plástica, fazendo com que a massa inche. O desenho específico do molde determina se a expansão resulta numa forma oca, semelhante a um corno. .
Não se trata de injetar ar na massa. A expansão resulta exclusivamente do princípio físico da transformação da água em vapor e da elasticidade do amido gelatinizado. A textura do produto expandido é o resultado direto das pequenas células de ar de paredes finas criadas pelo vapor que escapa. As condições de temperatura e pressão são rigorosamente controladas para garantir o grau correto de expansão. .
5. Do tubo ao corno: laminagem, arrefecimento e conformação
O material que sai da extrusora não tem ainda a forma final do Bugle. Trata-se de uma folha ou tubo contínuo e inchado. As máquinas a jusante transformam este extrudado em bruto no característico Bugle.
5.1 Arrefecimento e relaxamento
A chapa extrudida, com cerca de 200 mm de largura e 0,8-1 mm de espessura, está inicialmente muito quente e maleável. Tem de ser arrefecida antes de poder ser moldada. É passada por uma esteira de arrefecimento, que é frequentemente concebida como um “sistema de circulação inferior e superior” para maximizar a eficiência do arrefecimento e, ao mesmo tempo, minimizar o espaço ocupado no chão. .
- Função: Esta etapa de arrefecimento é essencial para o “relaxamento” do material. A matriz de amido e proteínas precisa de solidificar. O arrefecimento reduz a viscosidade do material, garantindo que este não adira aos rolos de conformação. Além disso, evita que a folha se rasgue durante as etapas de conformação subsequentes.
5.2 A Arte de Moldar
A secção de conformação é onde a chapa plana é transformada num cone tridimensional. Isto é conseguido através de uma série de rolos.
- Gravação em relevo: A folha arrefecida passa por um par de rolos de gravação. Estes rolos criam um padrão na superfície da folha. Trata-se, frequentemente, de um padrão semelhante a uma malha. Isto tem duas funções: cria a textura que contribui para o aspeto final e a sensação na boca, e funciona também como um mecanismo de tração para puxar a folha ao longo da máquina.
- Laminação/Moldagem: O cerne do processo de conformação consiste na sobreposição de duas secções da chapa gravada. A chapa é guiada e dobrada sobre si própria. Passa por um par de “rolos de conformação” que pressionam as bordas sobrepostas uma contra a outra. Isto cria uma estrutura semelhante a um tubo com camadas sobrepostas.
- Corte: Imediatamente após a moldagem, um cortador rotativo divide o tubo contínuo em peças individuais. O processo de corte, combinado com o formato dos rolos, cria a forma característica de corno, que é mais larga numa extremidade e mais estreita na outra.
- Recuperação de sucata: O processo de moldagem gera inevitavelmente resíduos (bordas e sobras do processo de corte). Essas sobras são recolhidas e encaminhadas de volta para a extrusora para serem reprocessadas. Este ciclo de reciclagem reduz o desperdício e melhora a eficiência da produção.
6. A fase de secagem: fixação da estrutura
Os “pellets” Bugle recém-formados (também denominados “pré-formas” ou “blanks”) saem do processo de moldagem com um teor de humidade relativamente elevado — aproximadamente 20-30%. Estão totalmente cozidos e têm a forma correta, mas ainda não constituem o produto final. Têm de ser secas para fixar a estrutura e prepará-las para a fritura.
6.1 O Desafio da Secagem
A secagem destas pré-formas é um processo delicado. A estrutura do amido foi expandida e é porosa, mas continua a ser bastante frágil. Os principais objetivos são:
- Reduzir a humidade: A humidade deve ser reduzida para cerca de 12% antes da fritura. Isto é fundamental para se obter a crocância e a expansão desejadas durante a fritura. .
- Manter a forma: The drying must be done slowly and gently. If the moisture is removed too quickly, the outside of the preform will dry and harden (“case hardening”) while the inside remains moist. This can cause the preform to shrink, warp, or even collapse, resulting in an imperfect shape.
6.2 O processo de secagem
Para garantir um processo de secagem controlado, as pré-formas são transportadas através de um secador contínuo. Ao contrário das altas temperaturas da extrusão, a temperatura de secagem é relativamente baixa, situando-se normalmente em torno dos 60 °C. A baixa temperatura e o longo tempo de permanência no secador permitem que a humidade migre do interior da pré-forma para a superfície e se evapore sem danificar a sua estrutura delicada.
- Vibração: Para evitar que as pré-formas fiquem coladas umas às outras durante este processo, o transportador do secador está frequentemente equipado com um dispositivo de microvibração. Este agita suavemente as pré-formas, garantindo que permaneçam separadas e sejam expostas de forma uniforme ao ar quente.
7. A transformação dourada: fritura e expansão
A fritura é a etapa que transforma uma pré-forma seca e quebradiça num Bugle dourado, estaladiço e totalmente expandido. Trata-se de um processo que envolve tanto a cozedura como a secagem.
7.1 A ciência da fritura
Quando a pré-forma seca (com um teor de humidade de ~12%) é submersa em óleo quente (normalmente a temperaturas entre 180 °C e 195 °C), ocorrem rapidamente vários fenómenos:
- Transferência de calor: O óleo quente transfere rapidamente o calor para a pré-forma.
- Evaporação da humidade: A água no interior da pré-forma ferve, gerando vapor. Como a pré-forma é porosa, o vapor consegue escapar. Esta “lavagem a vapor” remove a humidade residual de 9-10%, reduzindo a humidade final para apenas 2-3%. .
- Expansão: A pressão do vapor faz com que a pré-forma se expanda ainda mais, atingindo 2 a 3 vezes o seu tamanho original. Esta “expansão secundária” é menos acentuada do que a expansão inicial na extrusora, mas é crucial para criar a estrutura final, volumosa e oca.
- Desenvolvimento do sabor: A temperatura elevada desencadeia reações de Maillard entre os aminoácidos e os açúcares redutores, criando o sabor característico a “tostado”.
- Absorção de gordura: A pré-forma absorve parte do óleo. Este óleo contribui para a textura e a sensação na boca. Após a fritura, o produto passa por uma máquina de desoleação (geralmente uma centrífuga ou um crivo vibratório) para remover o excesso de óleo da superfície, evitando uma sensação gordurosa. .
8. O toque final: aromatização e embalagem
Depois de fritos e escorridos, os Bugles estão prontos para as etapas finais que os preparam para o consumidor: temperagem e embalagem.
8.1 Aplicação de aromatizantes
O processo de aromatização é normalmente realizado com recurso a um revestidor de tambor rotativo. Os Bugles ainda quentes são colocados no tambor e, enquanto este gira, é pulverizada sobre eles uma mistura de óleo, aromatizantes e temperos.
- Adesão: O óleo residual na superfície, resultante do processo de fritura, ajuda os temperos em pó a aderirem ao produto.
- Variedades de sabores: Os Bugles estão disponíveis numa vasta gama de sabores. A fórmula base inclui sal, açúcar e uma mistura de especiarias e intensificadores de sabor. Sabores específicos, como “Frango Picante” ou «Queijo Nacho», utilizam uma mistura de pós secos que inclui ingredientes como maltodextrina, extrato de levedura, soro de leite em pó e várias especiarias. Na China, o produto é comercializado como «bugles» e os perfis de sabor são frequentemente adaptados aos gostos locais. .
8.2 Embalagem
Os Bugles com sabor são, em seguida, encaminhados para as máquinas de embalagem. Estas máquinas foram concebidas para manusear com cuidado este produto frágil e tridimensional, reduzindo assim a quebra. Normalmente, são embalados em sacos com nitrogénio injetado para evitar a oxidação e o ranço, prolongando assim o prazo de validade. A forma característica de corno constitui um desafio em termos de embalagem, mas é também uma vantagem de marketing, uma vez que os consumidores conseguem reconhecer facilmente a forma através da janela transparente de muitas embalagens.
9. Controlo e Garantia da Qualidade
A consistência é fundamental na produção alimentar em massa. O processo de fabrico dos Bugles é rigorosamente monitorizado em todas as fases, para garantir que o produto final cumpre os padrões de qualidade em termos de sabor, textura e aspeto.
9.1 Inspeção de matérias-primas
Os amidos e outros ingredientes recebidos são submetidos a testes de qualidade. São verificados parâmetros como o teor de humidade, a granulometria e a pureza. A deteção de aflatoxinas é também um procedimento padrão.
9.2 Monitorização durante o processo
- Condições da extrusora: A temperatura, a pressão e o binário da extrusora são monitorizados continuamente. Uma variação nestes parâmetros pode afetar significativamente a expansão e a textura do produto final.
- Controlo da humidade: O teor de humidade da mistura antes da extrusão e das pré-formas antes da fritura é verificado regularmente. Isto é fundamental para manter a consistência.
- Qualidade do óleo: O óleo da fritadeira é monitorizado quanto aos ácidos gordos livres (FFA) e ao índice de peróxidos. Se o óleo se degradar, isso pode afetar o sabor e o prazo de validade do produto. É regularmente filtrado e substituído.
9.3 Testes ao produto acabado
São recolhidas amostras do produto acabado a intervalos regulares para análise. Estas incluem:
- Aspecto: Verificação da cor e da forma corretas, bem como da ausência de defeitos.
- Textura: Medir a “crocância” ou a força de ruptura.
- Sabor: Os testes sensoriais (painéis de degustação) são frequentemente utilizados para garantir que o perfil de sabor cumpre as normas.
- Humidade: O teor de humidade final deve situar-se no intervalo de 2-3%. .
10. Os mecanismos por trás da magia
A produção de Bugles é um processo em escala industrial. As linhas de produção têm capacidade para produzir centenas de quilogramas por hora. O maquinário é robusto e preciso.
10.1 Equipamento essencial
Uma linha de produção típica da Bugles inclui:
- Batedeira: Para misturar amidos e água.
- Transportador de parafuso: Transporta a mistura para a extrusora.
- Extrusora de duplo parafuso: O coração da linha, responsável pela cozedura e pela modelagem. .
- Máquina de laminação/conformação: É aqui que a chapa plana é moldada em forma de tubo e cortada em forma de corno. Ao substituir os rolos da máquina de laminação e os moldes da extrusora, esta mesma linha de produção pode produzir outras formas, como triângulos, formas de peixe ou almofadas. .
- Secador: Para definir a forma e reduzir a humidade.
- Fritadeira contínua: Para cozinhar, expandir e deixar o produto estaladiço. .
- Tambor de aromatização: Para aplicar temperos.
- Máquina de embalagem: Para a embalagem final.
10.2 Especificações
A dimensão destas máquinas pode ser considerável. A capacidade varia frequentemente entre 100 e 250 kg/h, com a potência instalada a atingir até 105 kW no caso de linhas de produção completas. A utilização de materiais de alta qualidade, como o aço inoxidável (SS304/SS201), é padrão para cumprir os regulamentos de segurança alimentar e garantir durabilidade. .
11. Considerações sobre saúde, nutrição e sustentabilidade
Nenhuma análise sobre a transformação de alimentos está completa sem ter em conta o contexto nutricional e ambiental.
11.1 Perfil nutricional
Como snack frito, os Bugles têm um elevado teor de hidratos de carbono e gorduras. Foram concebidos para serem apetitosos e proporcionarem satisfação sensorial. Os ingredientes principais (amidos) fornecem energia, e o processo de fritura acrescenta gordura. Geralmente, não constituem uma fonte significativa de proteínas, vitaminas ou minerais. Nos últimos anos, a indústria alimentar tem procurado melhorar os perfis nutricionais através da redução do sódio e da eliminação de corantes e aromatizantes artificiais, mas a natureza fundamental de um petisco frito à base de amido continua a ser mais uma guloseima do que um alimento saudável.
11.2 Sustentabilidade
- Consumo de água e energia: O processo de produção, nomeadamente a extrusão e a fritura, consome muita energia.
- Gestão do óleo: A utilização de óleo de fritura requer uma gestão e eliminação cuidadosas.
- Redução de resíduos: A utilização de um sistema de recuperação de resíduos no processo de conformação reduz o desperdício. .
12. Conclusão
O fabrico dos Bugles é uma prova da criatividade humana no domínio da engenharia alimentar. Trata-se de um processo que combina a ciência da química dos polímeros com a precisão da engenharia mecânica. Desde a mistura dos amidos até à adição final do aroma, cada etapa é uma operação cuidadosamente controlada, concebida para transformar matérias-primas simples num produto que é mais do que a soma das suas partes.
A icónica forma de cornetinha não é fruto do acaso; é o resultado de um desenho específico do molde e dos fenómenos físicos da gelatinação do amido e da expansão pelo vapor. O estalido gratificante deve-se a um equilíbrio delicado entre humidade, temperatura e tempo de fritura. A popularidade duradoura do produto, que se estende por mais de sessenta anos, é uma prova da solidez do seu design e do sucesso do seu processo de fabrico. .
Compreender a “arte do corno” é mais do que uma simples questão de curiosidade. Proporciona uma visão do sistema alimentar moderno, onde a ciência e a tecnologia são aproveitadas para fornecer produtos consistentes, apelativos e acessíveis a milhares de milhões de consumidores. À medida que a indústria dos snacks evolui, com exigências crescentes em matéria de saúde, sustentabilidade e inovação, as lições aprendidas com o processo dos Bugles continuarão a inspirar a próxima geração de tecnologias alimentares.