Os snacks recheados — aqueles tubos ocos e estaladiços com um recheio doce ou salgado — são um triunfo da tecnologia de extrusão. Ao contrário dos simples cereais tufados, exigem o domínio de dois produtos distintos (a casca estaladiça e o recheio fluido) e a sua combinação num único processo contínuo. Com base nas melhores práticas industriais e em técnicas patenteadas, eis os oito pontos-chave essenciais para os produzir corretamente.

Ponto-chave 1: Moagem de precisão e controlo do tamanho das partículas
A base de uma boa crosta estaladiça é a mistura de farinhas. A maioria das fórmulas combina farinha de arroz, farinha de milho e, por vezes, farinha de trigo ou farelo. Mas o tamanho das partículas é imprescindível.
- Para a massa: Os ingredientes secos (arroz, milho, açúcar, farelo) devem ser moídos até atingirem um tamanho de partícula em que O D90 situa-se entre 150 μm e 840 μm. Isto garante uma hidratação uniforme e uma expansão consistente durante a extrusão.
- Para o recheio: Isto requer uma moagem muito mais fina. Os pós para recheios à base de soja ou de frutos secos precisam de uma D90 entre 30 μm e 540 μm—e quanto mais fina, melhor, para obter uma textura suave e sem grumos que não obstrua o bico de injeção.
Conclusão: Um tamanho uniforme das partículas significa uma cozedura uniforme e uma textura consistente. Farinha grossa = casca arenosa. Recheio grosso = injetores entupidos.
Ponto-chave 2: Condicionamento preciso da humidade da massa
A humidade é o que faz a massa crescer. Se for pouca, a massa não cresce; se for demasiada, a massa desmorona-se ou fica pastosa.
- Teor de humidade pretendido para a massa da crosta: 10%–14% antes de entrar na extrusora.
- Durante a extrusão, a humidade diminui significativamente — para cerca de 9%–10% na matriz, e até 6%–8% após a moldagem e o arrefecimento.
- A cozedura final reduz a temperatura para 2%–3%, garantindo a máxima crocância e estabilidade de conservação.
Conclusão: Controle a adição de água no misturador e acompanhe a diminuição da humidade em cada fase da linha de produção. Esta é a variável mais importante para a textura.
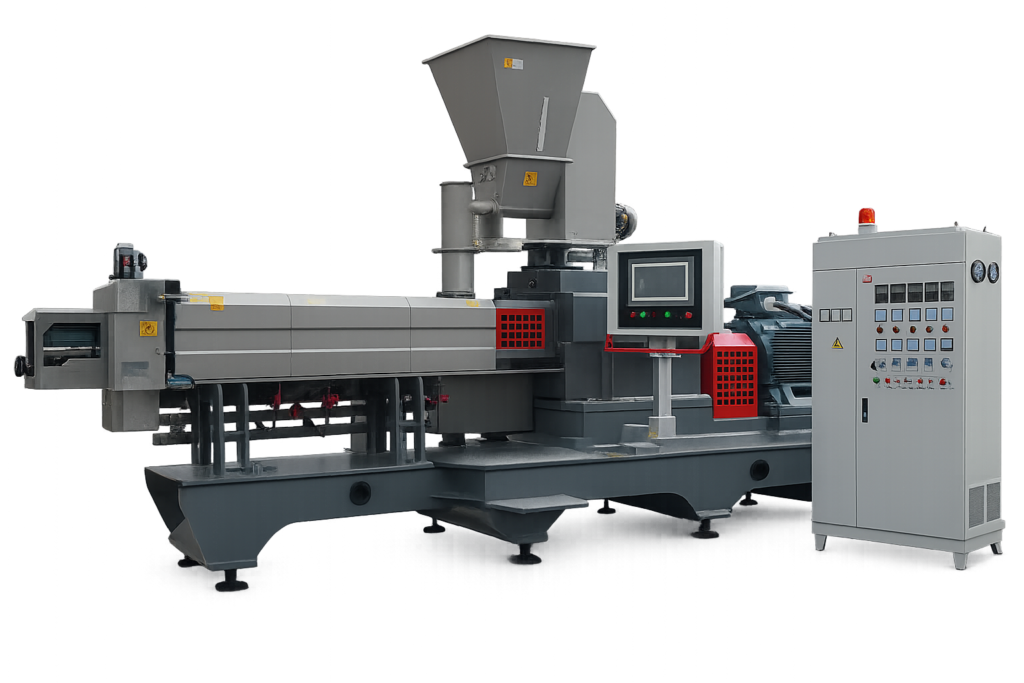
Ponto-chave 3: O transportador de enchimento — o óleo é tudo
O recheio não é apenas sabor; é um sistema de emulsão. O óleo veicular deve ser estável, ter uma boa sensação na boca e não penetrar na casca e deixá-la empapada.
- O padrão de referência: Óleo de palma é amplamente utilizado devido à sua estabilidade e capacidade de manter ingredientes sólidos em suspensão à temperatura ambiente.
- Etapa crucial: Derreta o óleo de palma e deixe-o arrefecer até cerca de 40 °C antes de misturar com os ingredientes secos em pó. Isto evita que o açúcar queime e garante uma pasta homogénea e fácil de bombear.
- Potenciadores: Adicionar lecitina de soja (0,3–0,8 partes) como emulsionante melhora a fluidez do enchimento, enquanto polifenóis do chá (0,02–0,08 partes) atuam como antioxidantes para prevenir o ranço.
Conclusão: O recheio deve ser suficientemente fluido para ser bombeado, mas suficientemente viscoso para não escorrer da casca nem infiltrar-se nas paredes estaladiças.
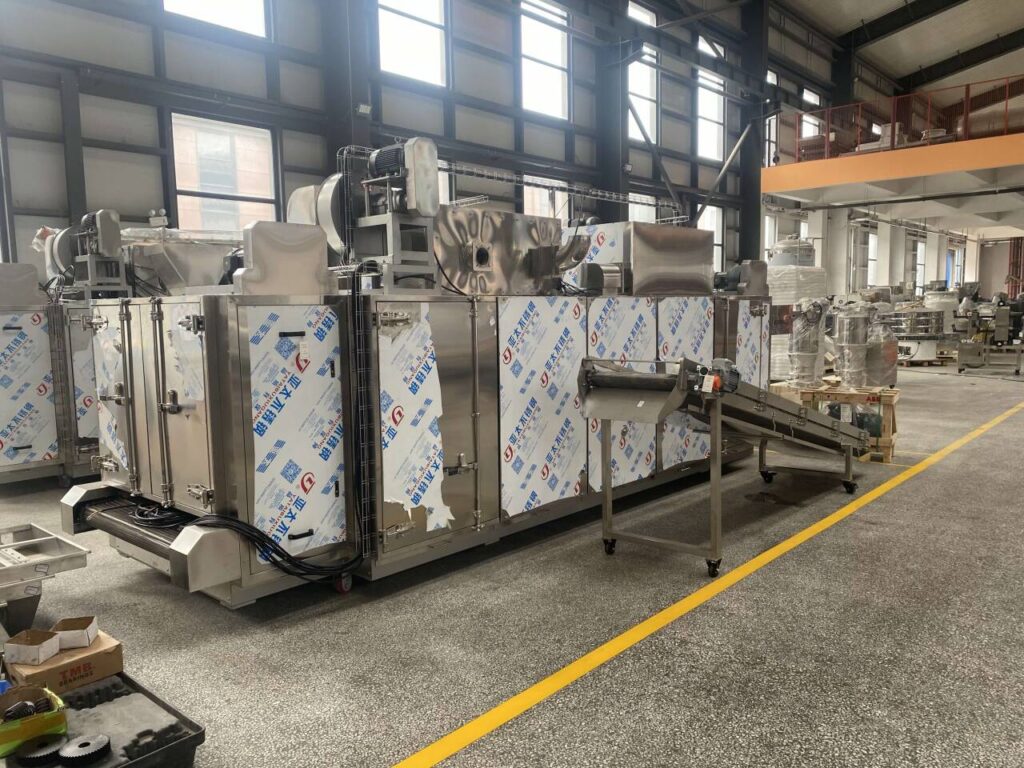
Chave 4: Extrusão de duplo parafuso — A tecnologia central
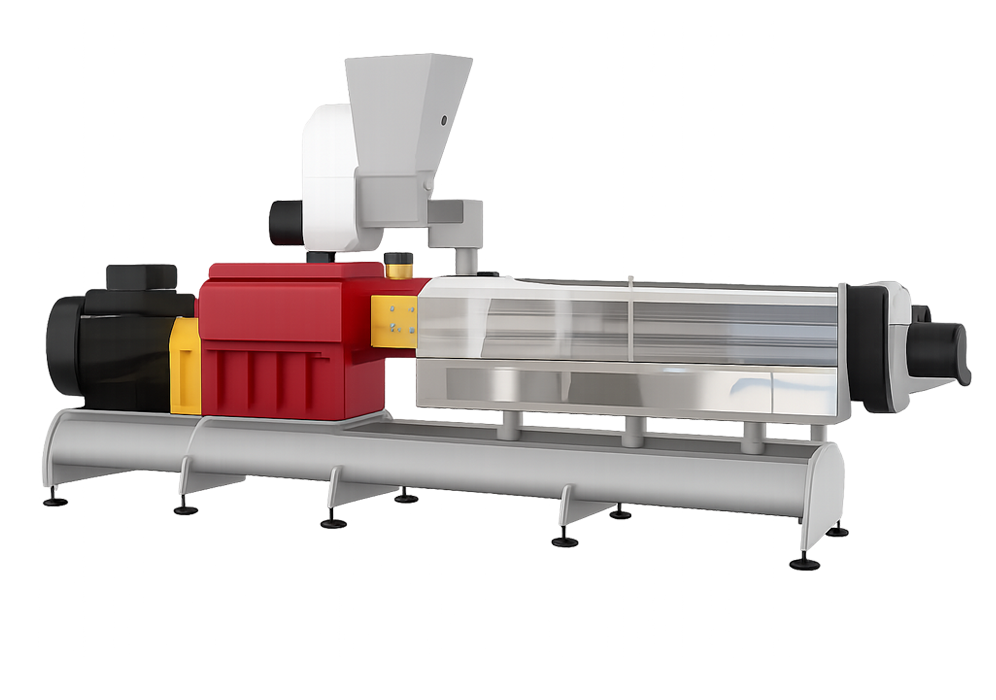
É aqui que a magia acontece. Uma extrusora de duplo parafuso cozinha, amassa e pressuriza a massa antes de a fazer passar por uma matriz de coextrusão especialmente concebida para o efeito.
- A massa da concha é cozida a alta temperatura e pressão até se tornar uma massa fundida e gelatinizada.
- Simultaneamente, o recheio é bombeado através de uma agulha interna e injetado no centro oco do tubo extrudido.
- A queda repentina de pressão à medida que a massa sai do molde faz com que a humidade se transforme instantaneamente em vapor — é isso que faz com que a massa assuma a sua estrutura crocante e leve característica.
Conclusão: Este não é um processo em que se possa improvisar. O perfil de temperatura da extrusora, a velocidade do parafuso (14–25 Hz) e a taxa de alimentação (14–25 Hz) têm de ser ajustados com precisão à formulação.
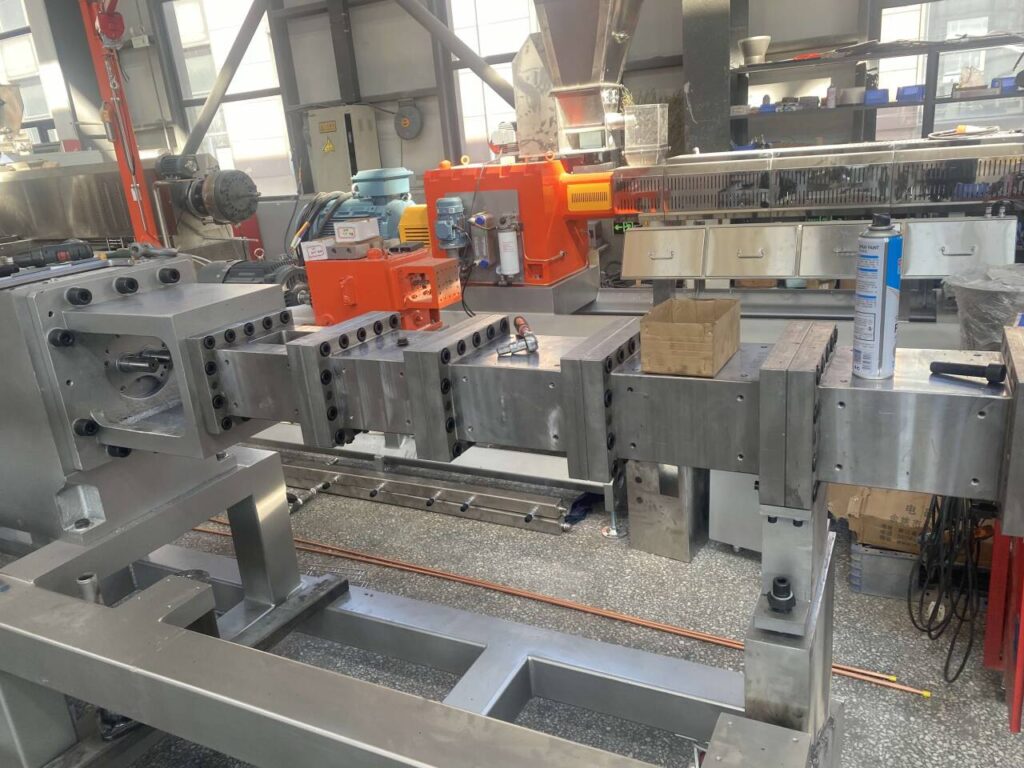
Ponto-chave 5: Controlo da velocidade de injeção e do tempo de corte
A velocidade de injeção do material de enchimento (normalmente entre 8 e 17 Hz) deve ser cuidadosamente sincronizada com a taxa de extrusão.
- Se o recheio for injetado demasiado depressa, vai encher em excesso e fazer rebentar a casca ou escorrer pelas extremidades.
- Se for demasiado lento, ficarás com secções ocas e vazias.
- A velocidade do cortador (15–25 Hz) determina o comprimento final da peça. No caso de barras recheadas padrão, as dimensões pretendidas situam-se em torno de 73–77 mm × 22–25 mm × 7–10 mm.
Conclusão: Equilibre a velocidade do parafuso, a velocidade da bomba de injeção e a velocidade do cortador para produzir peças com enchimento consistente e corte uniforme.
Ponto-chave 6: Cozedura pós-extrusão — O segredo da crocância
As batatas fritas recém-extrudidas têm um teor de humidade de cerca de 6–8% — o que ainda é demasiado elevado para aquele estalido característico.
- Uma etapa secundária de cozedura a 70–90 °C durante 12–30 minutos elimina a humidade residual até apenas 2–3%.
- Isto não só melhora a crocância, como também realça o sabor através de uma reação de Maillard suave e garante que o produto se mantenha crocante ao longo do seu prazo de validade.
- Além disso, “fixa” o recheio, impedindo que este escorra ou pingue.
Conclusão: Não salte a fase de cozedura. É isso que faz a diferença entre um biscoito que se mantém estaladiço e outro que fica mole da noite para o dia.
Ponto 7: Pulverização de óleo e tempero após a cozedura
Depois de assadas e arrefecidas, as batatas fritas são colocadas num tambor rotativo para o acabamento final.
- A um fio de óleo (normalmente óleo para saladas ou óleo vegetal refinado) é aplicado em primeiro lugar. Isto tem dois objetivos:
- Ajuda o tempero em pó a aderir à superfície.
- Cria uma barreira contra a humidade, impedindo que a batata frita absorva a humidade do ambiente.
- Após a aplicação do óleo, o tempero em pó (queijo salgado, malagueta picante, açúcar com canela doce, etc.) é espalhado sobre o produto.
Conclusão: O spray de óleo não serve apenas para dar sabor — é uma camada de proteção. Aplique-o de forma uniforme e com moderação.
Ponto-chave 8: A embalagem — A defesa final
Os snacks tufados são higroscópicos; absorvem a humidade do ar e ficam estragados em poucas horas se não forem devidamente selados.
- Utilização materiais de embalagem de alta barreira, como folha metalizada ou película de polietileno.
- Selar imediatamente depois de arrefecer e temperar, para manter a textura crocante.
- No caso das embalagens individuais, considere a utilização de injeção de azoto para substituir o oxigénio e prolongar o prazo de validade, evitando a ranço oxidativo tanto dos óleos da casca como do recheio.
Conclusão: Um batata frita, por melhor que seja, só é tão boa quanto a sua embalagem. Um fecho hermético e à prova de humidade é imprescindível.
Lista de verificação resumida
| Chave | Fator crítico | Objetivo/Especificação |
|---|---|---|
| 1 | Tamanho das partículas | Concha: D90 150–840 μm; Enchimento: D90 30–540 μm |
| 2 | Humidade da massa | 10–14% antes da extrusão; 2–3% após a cozedura |
| 3 | Porta-enchimento | Óleo de palma derretido a cerca de 40 °C, com lecitina e antioxidantes |
| 4 | Parâmetros de extrusão | De duplo parafuso; controlo preciso da temperatura, pressão e velocidade |
| 5 | Injeção/Corte | Velocidade de injeção de 8–17 Hz; velocidade do cortador de 15–25 Hz |
| 6 | Cozedura | 70–90 °C × 12–30 min |
| 7 | Acabamento | Pulverização com óleo leve, seguida de tempero por agitação |
| 8 | Embalagem | Estanque ao ar, resistente à humidade, vedação imediata |
Domine estes oito pontos-chave e conseguirá produzir bolachas de arroz recheadas que sejam sempre estaladiças, com um recheio perfeito e de longa durabilidade — lote após lote.
1. Podem ajudar-nos com a instalação?
Sim, iremos enviar engenheiros para instalar e pôr a funcionar o equipamento, bem como para ajudar na formação do vosso pessoal.
2. São uma fábrica ou uma empresa comercial?
Somos uma fábrica.
3. Que certificação possui?
Possuímos as certificações ISO e CE.
4. Qual é a duração do período de garantia?
Todas as nossas máquinas têm um ano de garantia.
5. Qual é o principal mercado da vossa empresa?
Os nossos clientes em todo o mundo.
6. Qual é a capacidade de produção anual da vossa empresa?
Isso depende das suas necessidades.
Se estiver interessado em máquinas para a produção de snacks, pode contactar-me; darei-lhe bons conselhos e soluções. .